
Mi az az STL?
Az STL (stereolitográfia) a 3D-nyomtatás leggyakoribb fájlformátuma. A modell felületét apró háromszögekkel írja le, ahogy a gömb felületét is lapos háromszögekből építhetjük fel. A formátum nagyon egyszerű, ezért minden program ismeri: ez az előnye. Hátránya, hogy nem tárol színt, anyagot, textúrát és mértékegységet, csak a geometriát.
Az STL-ből a szeletelő (slicer) program rétegekre bontott nyomtatási utasítást készít. A szeletelő a háromszöghálóból azt próbálja kitalálni, mi a „belül” és mi a „kívül”. Ha a háló hibás, a kitalálás is hibás lesz, és ez a nyomat hibájához vezet.
1. Mértékegység
Az STL-fájlban csak számok vannak, nincs hozzájuk mértékegység. Az a szokásos, hogy a számok milliméterek, de nem mindig: egyes programok centiméterben vagy hüvelykben exportálnak. A tünet könnyen felismerhető: a modell az elvárt 100-ad vagy 25-szörös méretben jelenik meg.
- Exportáláskor mindig milliméterre állítsd a mértékegységet (Fusion 360, SolidWorks, Blender, Tinkercad egyaránt kínálja).
- A feltöltés után ellenőrizd a modell méretét. A PrintPont konfigurátora a feltöltéskor megmutatja a méretet, és megkérdezi, milliméterben, centiméterben vagy hüvelykben értendők-e a számok.
- Ha a méret gyanúsan kicsi vagy nagy, a rendszer figyelmeztet.
2. Vízzáróság
A nyomtatható modell zárt test: nincs rajta lyuk, és minden él pontosan két háromszöget köt össze. Ezt hívják vízzárónak (watertight) vagy sokaságnak (manifold). A víz képzeletben nem tudna kifolyni a modellből.
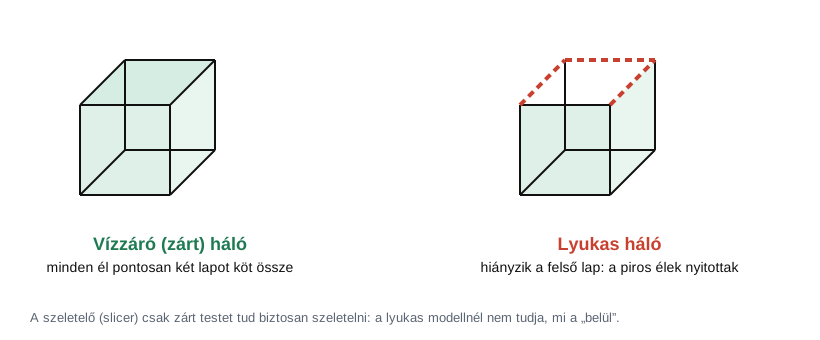
Ábra: bal oldalon zárt, jobb oldalon lyukas háló; a piros élek nyitottak.
A leggyakoribb hibák:
- Lyukak, hiányzó lapok a hálón (például a modell alja nincs lezárva);
- nyitott élek, amelyeket csak egy háromszög határol;
- fordított normálok, vagyis egyes háromszögek „kifelé” helyett „befelé” néznek;
- egymást metsző vagy átfedő testek, amelyeket nem egyesítettek egyetlen testté;
- elfajult háromszögek, nulla területtel.
A kisebb hibákat a szeletelők többsége (például a PrusaSlicer és a Bambu Studio) automatikusan javítja, a nagyobbakhoz a Blender (3D-Print Toolbox bővítménnyel) vagy a Meshmixer kézi munkát tesz lehetővé. Az ingyenes STL-ellenőrzőnk megmutatja a hibákat feltöltés előtt.
3. Falvastagság
A nyomtatott fal nem lehet akármilyen vékony. A 3D-nyomtatás rétegenként, 0,4 mm átmérőjű fúvókából kinyomott szálakkal dolgozik, ezért a minimális fal a szálvastagság többszöröse.
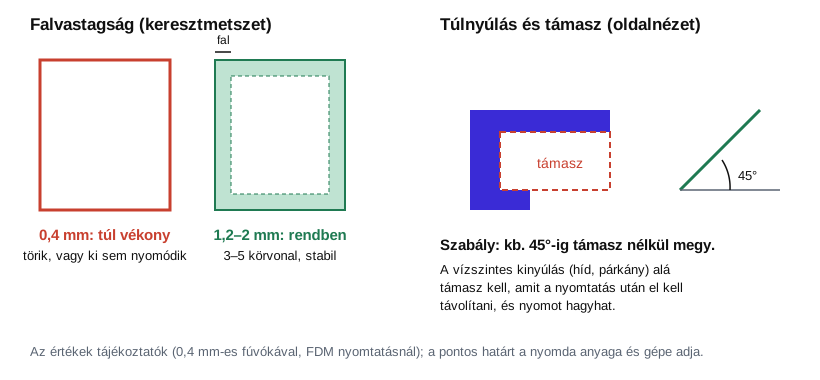
Ábra: a megfelelő falvastagság és a 45°-os túlnyúlási szabály.
- 0,4 mm: egyetlen körvonal, kb. a fúvóka átmérője. Törékeny, gyakran ki sem nyomódik.
- 0,8 mm: két körvonal, még nagyon vékony, csak díszekhez.
- 1,2 mm: három körvonal, alapérték, stabil és nyomtatható.
- 1,6–2 mm: strapabíró alkatrészekhez, hajlításnak, ütésnek kitett részekhez.
A kisebb részletek (betűk, díszek) magassága legalább 0,6–1 mm legyen, a vonalaké legalább 0,8 mm, különben elmosódnak vagy eltűnnek.
4. Túlnyúlás és támasz
A 3D-nyomtató alulról felfelé épít, és minden réteget az előző tart. Ha egy rész túlságosan kilóg, az anyag a levegőbe nyomódik, ezért lelóg vagy összeomlik.
- 45°-ig a legtöbb anyag támasz nélkül is szépen megvalósul.
- Meredekebb túlnyúlásnál és vízszintes hidaknál, párkányoknál támasz kell. Ez ideiglenes szerkezet, amelyet a nyomtatás után el kell távolítani.
- A támasz nyomot hagy a felületen, és az eltávolítása munkát jelent, ezért érdemes úgy tervezni, hogy minél kevesebb kelljen.
Egyszerű trükkök: dönts el egy hosszú elemet, hogy ne legyen vízszintes kinyúlása; a sarkokba 45°-os letörést tegyél a vízszintes él helyett; osszd két darabra az összetett modellt, hogy mindkét fele sík lapon feküdjön.
5. Anyag: PLA vagy PETG?
| PLA | PETG | |
|---|---|---|
| Jelleg | merev, kissé rideg | szívósabb, rugalmasabb |
| Nyomtathatóság | egyszerű, pontos | kicsit nehezebb, fonalasodhat |
| Hőállóság | kb. 55–60 °C-ig | kb. 70–80 °C-ig |
| Vegyszer- és UV-állóság | gyenge | jó |
| Felület | szép, részletgazdag | enyhén fényes |
| Jellemző felhasználás | modell, dísz, prototípus | használati és kültéri alkatrész |
Ha a tárgy napon álló autóban vagy fűtőtest mellett lesz, a PLA elhajlik: ilyenkor válassz PETG-t. Mechanikailag terhelt, ütésnek kitett alkatrészhez szintén a PETG a jobb.
6. Pontosság és illesztések
Az otthoni és az üzleti FDM-nyomtatók pontossága általában ±0,2–0,5 mm. Ez fontos, ha az alkatrészek egymásba illeszkednek:
- Az egymásba illő felületek között hagyj 0,2–0,4 mm hézagot.
- A kis furatok nyomtatásnál kissé összehúzódnak: az átmérőt érdemes 0,2–0,3 mm-rel növelni.
- A rétegek közötti tapadás gyengébb, mint a rétegek síkjában: a terhelés irányát úgy tervezd, hogy ne a rétegeket próbálja szétválasztani.
- A modell méretét ellenőrizd a nyomtató építési terével: ha nem fér be, a rendszer ajánlatkérésre irányít.
Feltöltés a PrintPontra
A konfigurátorban feltöltheted az STL-fájlt, kiválaszthatod az anyagot, a színt és a minőséget, és azonnal látod a becsült árat és az elkészülés napját. Az ár becslés (±30%), a végleges árat a nyomda jóváhagyja. Ha még nincs modelled, a 3D-stúdióban mesterséges intelligenciával is tervezhetsz.
Mielőtt feltöltöd, futtasd le az ingyenes STL-ellenőrzőt. Ha rajzprogramban dolgozol, a falvastagságot, a vízzáróságot és a mértékegységet még az exportálás előtt ellenőrizd. Az általános fájlkövetelményekről az anyagleadási útmutatóban olvashatsz, a teljes nyomdai munkafolyamatról a fájl-előkészítési útmutatóban.
Gyakori kérdések
Milyen fájlformátum kell a 3D-nyomtatáshoz?
A legelterjedtebb az STL, amelyet a konfigurátorunk is fogad (legfeljebb 100 MB). Az STL csak a felület alakját tárolja háromszöghálóként, színt, anyagot és mértékegységet nem.
Miért kérdezi a rendszer a mértékegységet?
Mert az STL-fájl nem tárolja a mértékegységet: ugyanaz a modell lehet 50 milliméteres vagy 50 hüvelykes. Ha a modellt millimétereben mentetted, nincs teendőd; ha centiméterben vagy hüvelykben, a feltöltéskor jelezd, és a rendszer átszámolja a méretet.
Mit jelent, hogy a modell nem vízzáró?
A háló nem zárt test: lyukak, hiányzó lapok vagy hibás élek vannak rajta. A szeletelő program ilyenkor nem tudja pontosan, mi van a modell belsejében, ezért hibás vagy hiányos nyomat jöhet ki. A modell javítható, lásd az útmutatóban.
Mekkora legyen a minimális falvastagság?
0,4 mm-es fúvókával legalább 1,2 mm (három körvonal) ajánlott, strapabíró alkatrészhez 1,6–2 mm. A 0,8 mm alatti falak törékenyek, a 0,4 mm-es fal gyakran ki sem nyomódik.
PLA vagy PETG anyagot válasszak?
A PLA merev, könnyen nyomtatható, részletgazdag, de 55–60 °C körül már lágyul, ezért díszekhez, prototípushoz jó. A PETG szívósabb, ütésállóbb, hőállóbb és vegyszerállóbb, kültéri vagy terhelt alkatrészhez való.
Hogyan tervezzek illeszkedő alkatrészeket?
Az FDM nyomtatás pontossága kb. ±0,2–0,5 mm, ezért az egymásba illő részek között hagyj 0,2–0,4 mm hézagot. A kisebb furatok a nyomtatás után szűkülhetnek, ezért a furat átmérőjét érdemes enyhén növelni.